स्ट्रक्चरल फ्रेमिंगमध्ये लॅग स्क्रूचे थ्रेड खराब होणे आणि हार्डवुड फाटणे कसे थांबवावे
जर तुम्ही कधी जड वस्तू वळवली असेल तर लॅग स्क्रू वाळलेल्या कठीण लाकडात, टॉर्क देत असताना ताण सुटण्याची शक्यता असते. एक मोठा आवाज येऊ शकतो आणि नंतर लक्षात येते की लाकूड त्याच्या धाग्यांच्या दिशेने दुभंगले आहे. जड लाकडी चौकटीच्या बांधकामावर काम करणाऱ्या कोणालाही या दोन समस्यांमुळे मोठे नुकसान सोसावे लागते.
स्क्रूची धागे खराब झाल्यामुळे तो मोठ्या किंवा खराब झालेल्या छिद्रामध्ये निरुपयोगीपणे फिरत राहतो, ज्यामुळे पकडण्याची शक्ती (क्लॅम्प फोर्स) शून्य होते. लाकूड फाटल्यामुळे संरचनात्मक जोडणी केवळ वरवरची बनते, ज्यामुळे तपासणीत उत्तीर्ण होण्यासाठी अनेकदा सिस्टर जॉइस्ट किंवा मोठ्या आकाराचे ब्रॅकेट्स लावावे लागतात. मोठ्या टेरेस फ्रेम्स किंवा बहुमजली लाकडी बांधकामांसाठी या समस्या किरकोळ नाहीत: यामुळे केवळ मोठ्या प्रमाणात पुनर्बांधणी आणि वाढीव सामग्री खर्चच होत नाही, तर काहीवेळा भार-वाहक जोडण्या पुल-आउट चाचणीत अयशस्वी होऊ शकतात.
एक सामान्य गैरसमज असा आहे की लाकूड खूप कठीण असते किंवा ड्रायव्हरमध्ये खूप जास्त टॉर्क असतो. मोठ्या टेरेस फ्रेम्स किंवा बहुमजली लाकडी बांधकामांसाठी, या समस्या किरकोळ नसतात: यामुळे केवळ मोठ्या प्रमाणात पुनर्काम आणि वाढीव सामग्री खर्चच होत नाही, तर काहीवेळा भार-वाहक जोडण्या खेचून काढण्याच्या चाचणीत अयशस्वी देखील होऊ शकतात.
साधे लॅग स्क्रू खराब होऊन लाकडी लाकूड का फाटते?
मानक थ्रेड पिच जास्त दाट झाल्यामुळे लाकूड फाटते.
मशीन बोल्टच्या रचनेवर आधारित, सामान्य लॅग स्क्रूंमध्ये सामान्यतः धाग्यांचे अंतर (थ्रेड पिच) तुलनेने कमी असते. ओक, इपे किंवा प्रक्रिया केलेल्या सदर्न यलो पाइनसारख्या घनदाट कठीण लाकडात, जवळजवळ असलेले धागे लाकडाचे तंतू प्रभावीपणे बाजूला सारू शकत नाहीत. एक सरळ मार्ग तयार करण्याऐवजी, स्क्रू लाकडाला बाजूने दाबतो. दाब वाढल्यामुळे, लाकडाचे तंतु (ग्रेन) दबतात, ज्यामुळे पायलट होल आणि कडेला भेग पडते.
त्याच वेळी, दाटलेली लाकडाची धूळ आणि तंतू स्क्रूच्या धाग्यांमध्ये अडकतात, ज्यामुळे घर्षण अनेक पटींनी वाढते. स्क्रू फिरवण्यासाठी जोर लावावा लागत असल्याने, ऑपरेटर अधिक टॉर्क लावतो आणि एकतर छिद्राचे धागे खराब होतात किंवा स्क्रूचे डोके तुटून जाते.
चुकीच्या पद्धतीने केलेल्या उष्णता उपचारामुळे धागे निघाले.
लॅग स्क्रूची कडकपणा पूर्णपणे उष्णता प्रक्रिया तंत्रज्ञानावर अवलंबून असतो. कमी किमतीच्या सामान्य लॅग स्क्रूंमध्ये कडकपणा नियंत्रणासंदर्भात दोन गंभीर समस्या असतात: अत्यधिक शमन कडकपणामुळे स्क्रूचा मुख्य भाग ठिसूळ आणि ताठ होतो, ज्यामुळे जास्त टॉर्कने घट्ट करताना थ्रेडचे दात थोडेसे वाकण्यास प्रतिबंध होतो. याचा परिणाम म्हणून लाकडाच्या तंतूंशी थेट झीज आणि घर्षण होऊन थ्रेड खराब होतो. याउलट, कमी उष्णता दिलेल्या, कमी कडकपणाच्या स्क्रूंमध्ये पुरेशी ताठरता नसते आणि भाराखाली थ्रेडचे दात वाकतात व दबतात, ज्यामुळे पकडण्याची शक्ती कमी होते.
योग्य अभियांत्रिकीने बनवलेल्या स्ट्रक्चरल लॅग स्क्रूमध्ये, थ्रेड टिकवून ठेवणे आणि चिपफ्लो (कणांचा प्रवाह) यांचा समतोल साधण्यासाठी, केसहार्डनिंग केलेला गाभा आणि किंचित टेम्पर केलेला पृष्ठभाग वापरला जातो.
अयोग्य शँक रचनेमुळे दीर्घकालीन संरचनात्मक अपयश येते.
अनेक सामान्य लॅग स्क्रू अनियमित जाड गुळगुळीत शँकसह डिझाइन केलेले असतात. गुळगुळीत शँकचा व्यास थ्रेडेड भागापेक्षा खूप मोठा असतो, ज्यामुळे थ्रेड संक्रमण क्षेत्राच्या मुळाशी ताण केंद्रित होतो. दीर्घकाळ वाऱ्याचे कंपन, तापमानातील चढउतार आणि संरचनात्मक भारांच्या संपर्कात आल्यावर, थ्रेडच्या मुळाशी ताण-थकवा तडे जातात, ज्यामुळे स्क्रू तुटतो. १-२ वर्षांच्या वापरामध्ये, हा छुपा धोका हळूहळू निकामी होतो, ज्यामुळे लाकडी संरचनांसाठी मोठा सुरक्षा धोका निर्माण होतो.
सिंसन स्ट्रक्चरल लॅग स्क्रू – जड लाकडासाठी अनुकूलित रचना
सिनसन केवळ स्टीलचा दर्जा वाढवण्याऐवजी, थ्रेड जिओमेट्री ऑप्टिमायझेशन आणि नियंत्रित उष्णता उपचाराद्वारे दोन्ही अपयशाच्या शक्यतांचे निराकरण करते.
अंगभूत चिप चॅनेलसह रुंद थ्रेड पिच
आमच्या स्ट्रक्चरल लॅग स्क्रूंमध्ये सामान्य फास्टनर्सपेक्षा जाडसर थ्रेड पिच असते. या जास्त अंतरामुळे स्क्रू लावताना लाकडाचे तुकडे आणि धूळ बाहेर पडण्यासाठी एक निश्चित मार्ग तयार होतो. यामुळे उच्च घनतेच्या कठीण लाकडात पायलट होलच्या आत होणारे बाजूकडील दाब जवळपास ४०% ने कमी होतो. याचा परिणाम: लाकूड फाटण्यास कारणीभूत ठरणारा वेजिंग इफेक्ट न होता, थ्रेड व्यवस्थित घट्ट बसतो.
याव्यतिरिक्त, लाकडाचे तंतू चिरडण्याऐवजी कापण्यासाठी धाग्याच्या बाजू किंचित जास्त धारदार कोनात कापल्या जातात – या तपशिलामुळे इपे आणि कुमरू डेकिंगमध्ये स्पष्ट फरक दिसून येतो.
कणखरपणासाठी नियंत्रित कठोरता
आम्ही एक इंडक्शन-हार्डनिंग प्रक्रिया वापरतो, जी पृष्ठभागाच्या थरावर अंदाजे HRC 32–36 ची गाभ्याची कणखरता कायम ठेवत, थ्रेडच्या मुळांना लक्ष्य करते. यामुळे हे मिळते:
दाट लाकूड सातत्याने कापण्यासाठी पुरेशी कातर शक्ती.
धाग्याचे विरूपण न होता क्षणिक टॉर्क स्पाइक्स शोषून घेण्यासाठी पुरेशी लवचिकता
चक्रीय भारातील थकव्याला प्रतिकार (उदा., डेकवरील जिवंत भार)
विशिष्ट वातावरणांसाठी उत्पादनातील बदल
आम्ही आमच्या लॅग स्क्रूची श्रेणी केवळ अनियंत्रित कोटिंग नावांवर आधारित न ठेवता, प्रत्यक्ष वापराच्या परिस्थितीशी जुळवून घेण्यासाठी विभागतो.
सिंसुन स्ट्रक्चरल लॅग स्क्रू (कोअर) – ब्लॅक ई-कोट / ब्लॅक ऑक्साइड
आमची स्ट्रक्चरल श्रेणी अंतर्गत भार-वाहक लाकडी फ्रेम्स, ग्लूड लॅमिनेटेड टिंबर (ग्लूलॅम) पोस्ट-अँड-बीम बांधकाम आणि जड लाकडी जोडण्यांसाठी डिझाइन केलेली आहे, जिथे ओलाव्याचा संपर्क कमीत कमी असतो. ब्लॅक ईकोट, एक पातळ, एकसमान थरउत्पादनाच्या घरातील वापराच्या काळात, थ्रेड्सची जाडी जास्त न वाढवता गंजण्यास प्रतिकार करते. टॉर्कचे मूल्य स्थिर राहिल्यास, स्क्रू गाईड होलमध्ये सहजपणे बसेल आणि न अडकता पूर्णपणे जागेवर बसेल.
हेवी-ड्यूटी डेक लॅग स्क्रू – हॉट-डिप गॅल्वनाइज्ड (HDG)
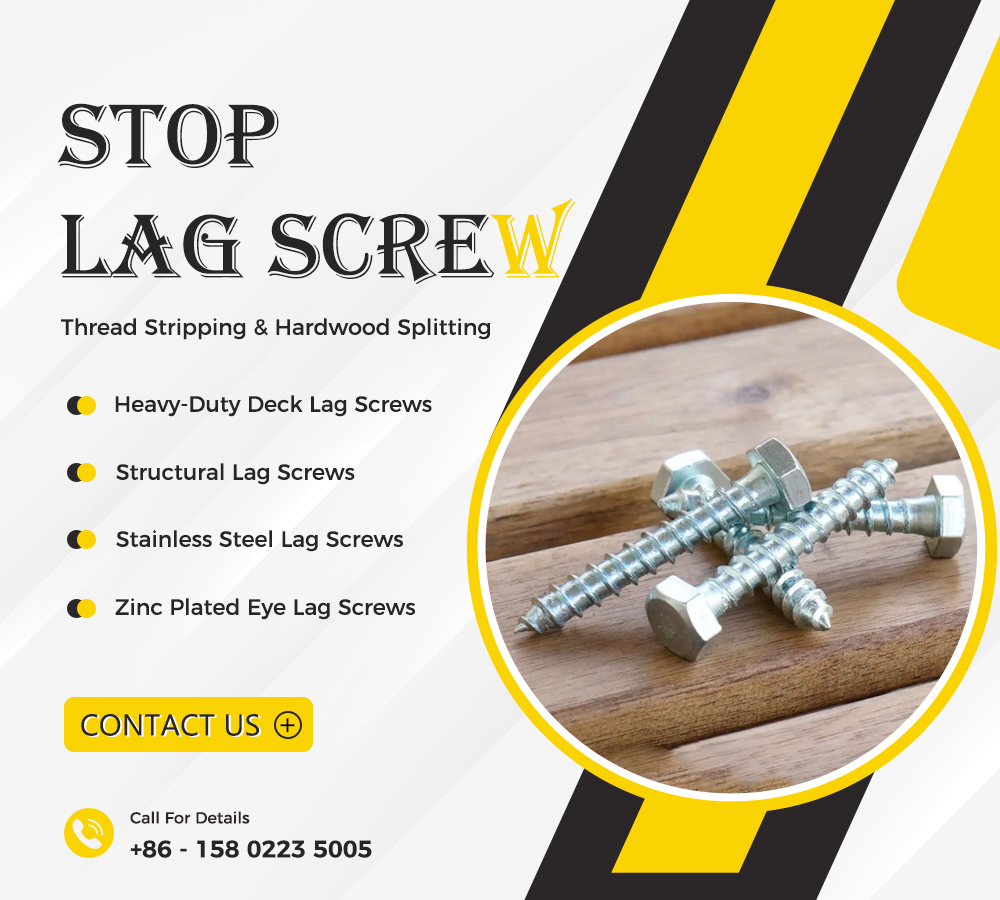
हे आहे हेवी-ड्यूटी डेक लॅग स्क्रू बाहेरील डेक, पर्गोला आणि जमिनीच्या संपर्कात येणाऱ्या लाकडी कामांसाठी वापरले जाते. यावर एक मजबूत हॉट डिप गॅल्वनाइज्ड कोटिंग आहे, जे पावसाचे पाणी, जमिनीतील ओलावा आणि हंगामी आर्द्रतेपासून उत्कृष्ट गंज-प्रतिरोधक क्षमता देते. एचडीजी (HDG) थर इलेक्ट्रोप्लेटेड झिंकपेक्षा जाड असतो, ज्यामुळे गंज निर्माण करणारी रसायने असलेल्या प्रेशर ट्रीटेड लाकडासाठी ते आदर्श ठरते. डेकच्या दिसणाऱ्या पृष्ठभागांवर ट्रीटेड लाकडाशी जुळण्यासाठी या कोटिंगला मॅट ग्रे फिनिश देखील आहे.
झिंक प्लेटेड आय लॅग स्क्रू – ब्राईट झिंक
आम्ही हे देखील पुरवतो डोळ्याचे लॅग स्क्रू लटकत्या ओव्हरहेड लोड्स आणि केबल ब्रेसिंग ॲप्लिकेशन्ससाठी चमकदार झिंक इलेक्ट्रोप्लेटेड फिनिशसह. आय हेडमध्ये दोर, केबल्स किंवा टर्नबकल्स बसतात आणि ओव्हरहेड टिंबरमध्ये विश्वसनीय पकडीसाठी थ्रेड डिझाइन आमच्या स्ट्रक्चरल सिरीजसारखेच आहे. हे फक्त टेन्शन लोडसाठी आहेत. डायनॅमिक किंवा लॅटरल लोड्ससाठी, आयचा आकार आणि थ्रेड एंगेजमेंट तपासण्यासाठी स्ट्रक्चरल इंजिनिअरचा सल्ला घ्या. हा प्रकार प्रायमरी फ्रेमिंगमध्ये स्ट्रक्चरल लॅग बोल्ट्सचा थेट पर्याय नाही, परंतु ब्रेसिंग सिस्टीममध्ये एक उपयुक्त ॲक्सेसरी आहे.
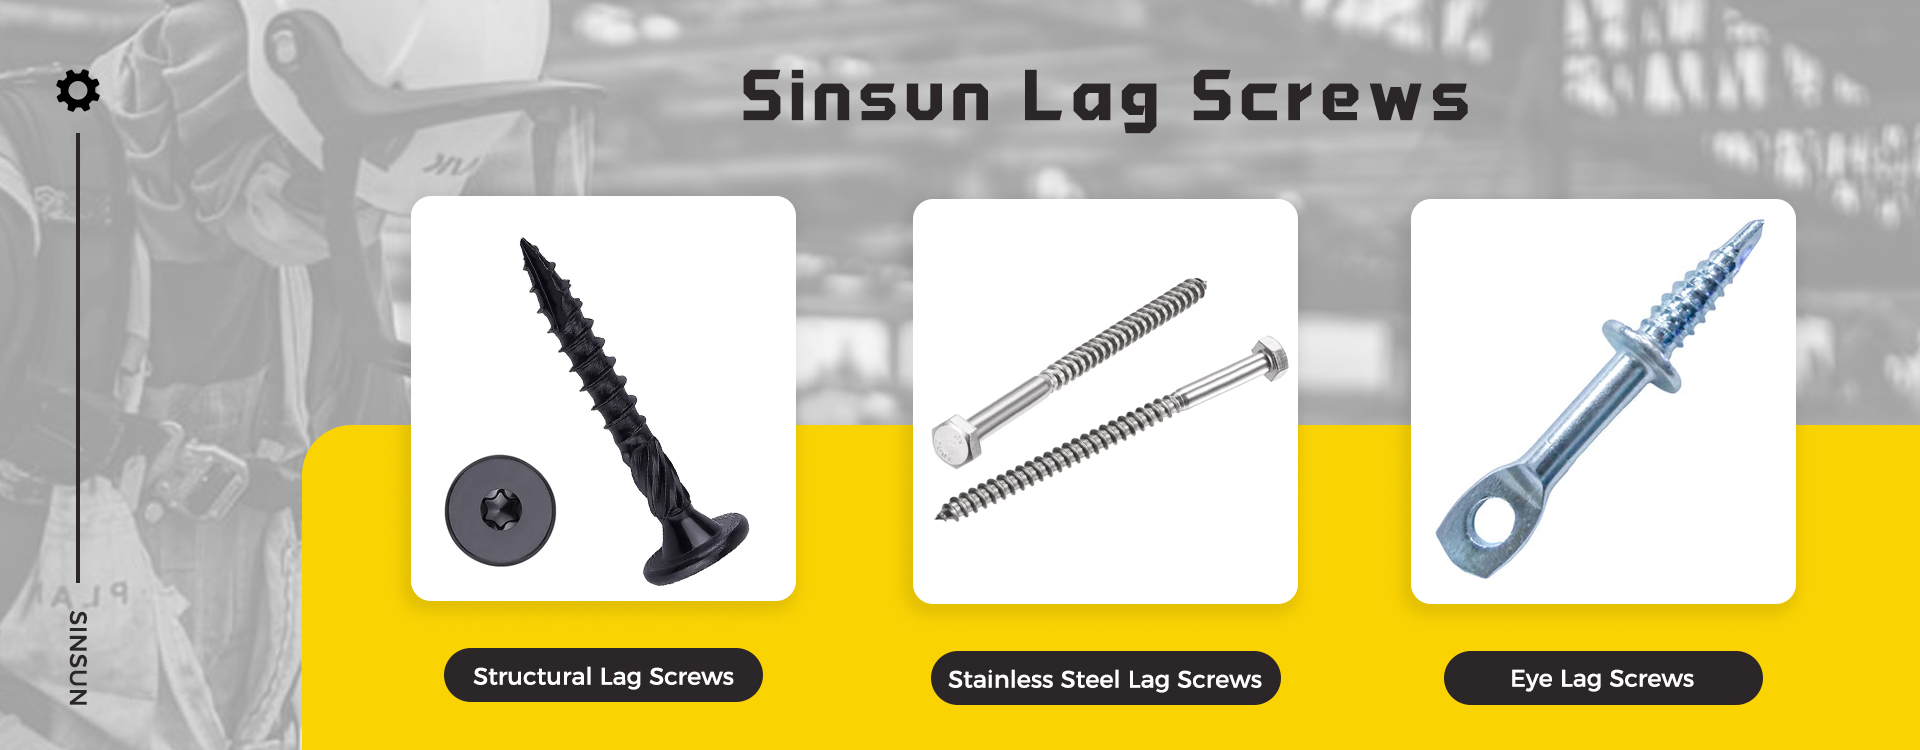
विनिर्देश आणि टॉर्क संदर्भ सारणी – स्ट्रक्चरल आणि डेक मॉडेल्स
ही सारणी फक्त सिंसुन स्ट्रक्चरल लॅग स्क्रू आणि हेवी-ड्यूटी डेक लॅग स्क्रूंना लागू होते.
| स्क्रूचा आकार (व्यास) | शँकचा व्यास (मिमी) | शिफारस केलेले लाकडाचे प्रकार | शिफारस केलेले घट्ट करण्याचे टॉर्क (Nm) | उपलब्ध फिनिशेस |
| १/४" (६.३५ मिमी) | ४ | मऊ लाकूड, पाइन, देवदार | १०-१४ | ई-कोट, एचडीजी, ३०४ |
| ५/१६" (७.९४ मिमी) | ५ | स्प्रूस, फर, हलके कठीण लाकूड | २०-२७ | ई-कोट, एचडीजी, ३०४, ३१६ |
| ३/८" (९.५३ मिमी) | ६ | ओक, इपे, प्रक्रिया केलेले एसवायपी | ३४–४१ | ई-कोट, एचडीजी, ३०४ |
| १/२" (१२.७ मिमी) | ८ | दाट कठीण लाकडाचे, ग्लूलॅम बीम | ६८–८१ | एचडीजी, ३०४, ३१६ |
| ५/८" (१५.९ मिमी) | १० | जड संरचनात्मक लाकूड (स्तंभाचा पाया) | १०८–१३५ | फक्त एचडीजी |
टॉर्कची मूल्ये योग्य पायलट होल व्यासावर आधारित आहेत (खालील इन्स्टॉलेशन नोट्स पहा). स्टेनलेस स्टीलच्या प्रकारांसाठी, थ्रेड्सवर गॉलिंगच्या धोक्यामुळे टॉर्क १०-१५% ने कमी करा.
हेवी-ड्यूटी लाकडी स्ट्रक्चर बसवण्याची प्रक्रिया—पुनर्काम टाळणे
उच्च दर्जाच्या स्ट्रक्चरल-ग्रेड उत्पादनांमध्येही, अमानक पद्धतीने केलेली स्थापना हे लॅग स्क्रू निकामी होण्याच्या प्रमुख कारणांपैकी एक आहे.
ASTM A394 आणि नॉर्थ अमेरिकन वुड कन्स्ट्रक्शन कोडच्या अनुपालनात स्ट्रक्चरल फास्टनर्स बसवण्याचे टप्पे खालीलप्रमाणे आहेत. लाकूड फाटणे, थ्रेड्स खराब होणे आणि अपुरा क्लॅम्पिंग फोर्स टाळण्यासाठी, आम्ही प्रत्येक कार्यासाठी स्पष्ट परिमाणात्मक मानके स्थापित केली आहेत.
→ पायरी १: मानक पायलट छिद्रे पाडा. कठीण लाकडात स्क्रू बसवताना किंवा मोठ्या व्यासाचे चौकोनी-डोक्याचे लॅग स्क्रू वापरताना, पायलट छिद्रे आधीच पाडणे आवश्यक आहे. कठीण लाकडासाठी, दाबामुळे येणारा ताण कमी करण्यासाठी पायलट छिद्राचा व्यास स्क्रूच्या व्यासाच्या ७५% पेक्षा जास्त नसावा. छिद्राची खोली स्क्रूच्या आत जाण्याच्या खोलीपेक्षा ३-५ मिमी जास्त असावी, जेणेकरून थ्रेड्सच्या तळाला जागा मिळेल आणि वरच्या बाजूला दाबामुळे होणारे लाकूड फाटणे टाळता येईल.
→पायरी २: घट्ट करण्याचे मापदंड योग्यरित्या समायोजित करा. उच्च टॉर्क आणि कमी गती असलेले इलेक्ट्रिक किंवा न्यूमॅटिक ड्रिल वापरा, आणि गती ≤२५० RPM पर्यंत मर्यादित ठेवा. जास्त गतीमुळे उच्च-तापमानाचे घर्षण होऊ शकते, ज्यामुळे थ्रेडच्या कडांवर तीव्र झीज होते. यामुळे बोल्ट पूर्णपणे घट्ट होण्यापूर्वीच थ्रेड खराब होऊन बिघाड होऊ शकतो. तात्काळ आघाती भार टाळण्यासाठी टूलला कॉन्स्टंट टॉर्क मोडवर चालू करा.
→पायरी ३: टॉर्क घट्ट करण्याच्या प्रक्रियांचे मानकीकरण करणे. बोल्ट समान आणि सातत्यपूर्णपणे घट्ट करा. थांबू नका किंवा जोरात आपटू नका. जेव्हा बोल्टचे डोके लाकडाच्या पृष्ठभागाशी समपातळीत येईल, तेव्हा थांबा. बसवताना, तक्त्यामध्ये दिलेल्या टॉर्क मूल्यांचे पालन करा. जास्त टॉर्क लावल्याने थ्रेडच्या बाजू चेपल्या जाऊ शकतात आणि थ्रेडमध्ये छुपी घसरण होऊ शकते. जर टॉर्क पुरेसा नसेल, तर संरचनात्मक सांधे सैल होतील आणि आवश्यक भार पेलू शकणार नाहीत.
→पायरी ४: प्रमाणित अंतर आणि कडेच्या अंतरासह मांडणी. बाहेरील भार-वाहक लाकडी चौकटी आणि वातरोधक संरचनांसाठी, लॅग स्क्रू बसवण्याचे अंतर स्थानिक बांधकाम वातभार नियमांनुसार असणे आवश्यक आहे. स्क्रूच्या केंद्रापासून लाकडाच्या कडेपर्यंतचे किमान अंतर १०० मिमी आहे, ज्यामुळे कडेवरील ताण विभागला जातो आणि कडेला लाकूड तडकणे टाळता येते. बहुस्तरीय एकावर एक रचलेल्या लाकडी संरचनांची एकूण संरचनात्मक स्थिरता सुधारण्यासाठी, एकाआड एक बसवण्याची पद्धत अवलंबली जाते.
मोठ्या प्रमाणात घाऊक आणि सानुकूलित सहाय्यक सेवा
सिंसन हार्डवेअर ही स्ट्रक्चरल फास्टनर्सची एक व्यावसायिक उत्पादक कंपनी आहे, जी अवजड लाकडी बांधकामासाठी उच्च दर्जाच्या लॅग स्क्रूंच्या संशोधन आणि विकास (R&D) तसेच मोठ्या प्रमाणावरील उत्पादनात गुंतलेली आहे. आम्ही स्ट्रक्चरल लॅग स्क्रू, डेक लॅग स्क्रू आणि स्टेनलेस स्टील लॅग स्क्रूंच्या सर्व लोकप्रिय स्पेसिफिकेशन्सचा पूर्ण आकाराचा स्टॉक ठेवतो, ज्यामुळे आम्हाला मोठ्या प्रोजेक्ट ऑर्डर्स आणि तातडीच्या अभियांत्रिकी खरेदीच्या गरजांना त्वरित प्रतिसाद देणे शक्य होते. उत्पादनांच्या प्रत्येक बॅचवर अनेक प्रमाणित उष्णता प्रक्रिया (हीट ट्रीटमेंट्स) आणि कठोर कार्यक्षमता चाचण्या केल्या जातात, जेणेकरून त्यांची तन्यता शक्ती (टेन्साइल स्ट्रेंथ), पीळ प्रतिरोध (टॉर्शनल रेझिस्टन्स) आणि गंज प्रतिरोध (कॉरोशन रेझिस्टन्स) यांची हमी दिली जाईल.
केवळ एकल उत्पादने पुरवणाऱ्या फास्टनर पुरवठादारांमध्ये आमची कंपनी अद्वितीय आहे. आम्ही पुरवत असलेल्या सेवांमुळे जागतिक हार्डवेअर घाऊक विक्रेते, टिंबर इंजिनिअरिंग कंत्राटदार आणि प्रीफॅब लाकडी संरचना उत्पादकांसाठी खरेदी खर्च कमी होतो, प्रकल्पाची गुणवत्ता सुनिश्चित होते आणि इंजिनिअरिंग डॉकिंग प्रक्रिया सुलभ होतात.
- सानुकूलित OEM आणि ODM उत्पादन: ब्रँड सानुकूलनासाठी लेझर लोगो मार्किंग सेवा प्रदान करणे, तसेच सानुकूलित थ्रेड पिच, शँक लांबी, स्क्रू हेडचा प्रकार आणि पृष्ठभाग कोटिंगसाठी समर्थन देणे.
- संपूर्ण औपचारिक तपासणी दस्तऐवजीकरण: फॅक्टरी मेकॅनिकल चाचणी अहवाल, टॉर्क रेझिस्टन्स चाचणी डेटा, टेन्साइल स्ट्रेंथ प्रमाणपत्र, सॉल्ट स्प्रे चाचणी अहवाल, प्रोजेक्ट बिडिंग पात्रता पुनरावलोकनासाठी सहाय्य आणि सीमापार कस्टम्स क्लिअरन्स तपासणी.
- लवचिक LCL कंटेनर शिपिंग: आम्ही स्क्वेअर-हेड लॅग स्क्रू, वुड स्क्रू, कन्स्ट्रक्शन नेल्स, वॉल अँकर्स आणि इतर हार्डवेअर फास्टनर्सच्या मिश्र शिपमेंटला समर्थन देतो, ज्यामुळे एकूण सागरी मालवाहतूक खर्च प्रभावीपणे कमी होतो आणि मोठ्या प्रमाणात खरेदीचे व्यवस्थापन सोपे होते.
- व्यावसायिक तांत्रिक विक्रीनंतरचे सहाय्य: आमची अभियांत्रिकी टीम विक्रीपूर्वी मोफत सबस्ट्रेट जुळवणी मार्गदर्शन, जागेवर स्थापनेसाठी तांत्रिक सल्ला आणि विक्रीनंतरच्या समस्या निवारण सेवा पुरवते, ज्यामुळे ग्राहकांना फास्टनर निकामी होण्याचा धोका टाळण्यास आणि प्रकल्पाच्या बांधकामाची गुणवत्ता सुधारण्यास मदत होते.
तुमच्या पुढील लाकडी कामासाठी योग्य मापाची गरज आहे का?
तुम्हाला पारंपरिक मानक लॅग स्क्रूची मोठ्या प्रमाणात खरेदी असो, विशेष वैशिष्ट्यांनुसार सानुकूलित फास्टनर्स हवे असोत, किंवा अवजड लाकडी प्रकल्पांसाठी व्यावसायिक स्ट्रक्चरल फास्टनिंग सोल्यूशन सल्ला हवा असो, तुम्ही सिंसुन हार्डवेअरच्या व्यावसायिक टीमशी कधीही संपर्क साधू शकता. आम्ही तुमच्या बांधकाम प्रकल्पांसाठी अचूक पॅरामीटर जुळवणी, स्पर्धात्मक मोठ्या खरेदीचे दरपत्रक आणि संपूर्ण प्रक्रियेसाठी तांत्रिक सहाय्य प्रदान करू.
आम्हाला [info@sinsunscrew.com] वर ईमेल करा किंवा खालील संपर्क फॉर्म वापरा.