स्थापना आणि निवड मार्गदर्शक
तुमच्या स्टील सबस्ट्रेटसाठी योग्य TEK पॉइंट निवडणे
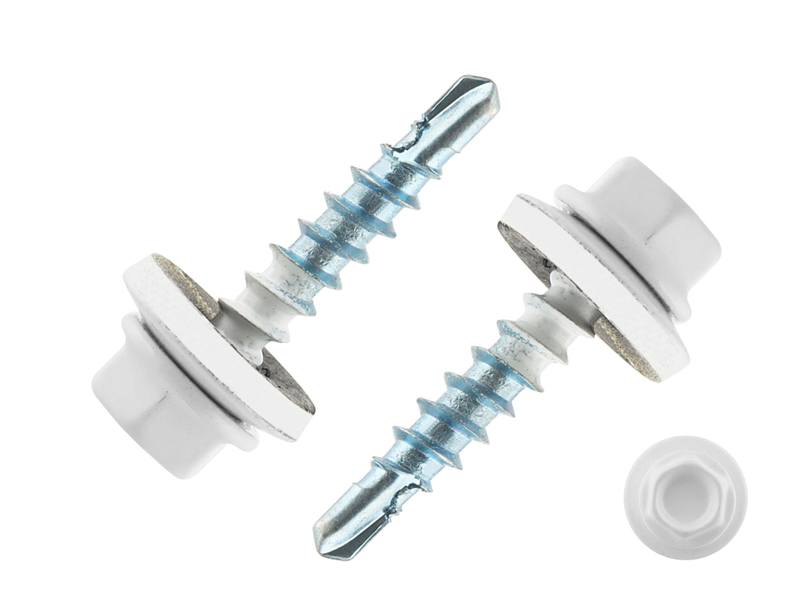
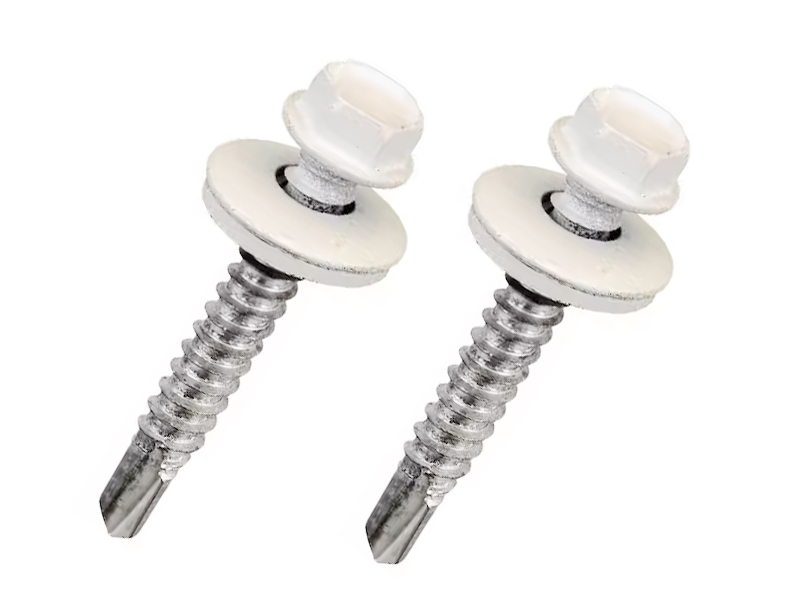
TEK नंबर हे ठरवतो की, तुमचा स्क्रू टोक जळू न देता स्टीलच्या किती जाड थरातून आरपार जाऊ शकतो. स्टीलच्या जाडीपेक्षा कमी लांबीचे टोक वापरल्यास ते जळते—स्क्रू व्यवस्थित बसण्याआधीच ड्रिलचे टोक जास्त गरम होते आणि त्याची कडकपणा कमी होतो. गरजेपेक्षा जास्त लांबीचे टोक वापरल्याने वेळेचा अपव्यय होतो.
TEK 2: १.५ मिमी (२२-२६ गेज) पर्यंतच्या स्टीलला छिद्र पाडते. हलके शीट मेटल, पातळ क्लॅडिंग आणि HVAC डक्टवर्कसाठी उपयुक्त.
TEK 3: 1.5–3.0mm स्टील (14–20 गेज) साठी अष्टपैलू. निवासी, कृषी आणि हलक्या व्यावसायिक प्रकल्पांमध्ये मानक मेटल-टू-मेटल फास्टनिंगसाठी बहुतेक रूफिंग कंत्राटदार हेच वापरतात [16†L26-L29].
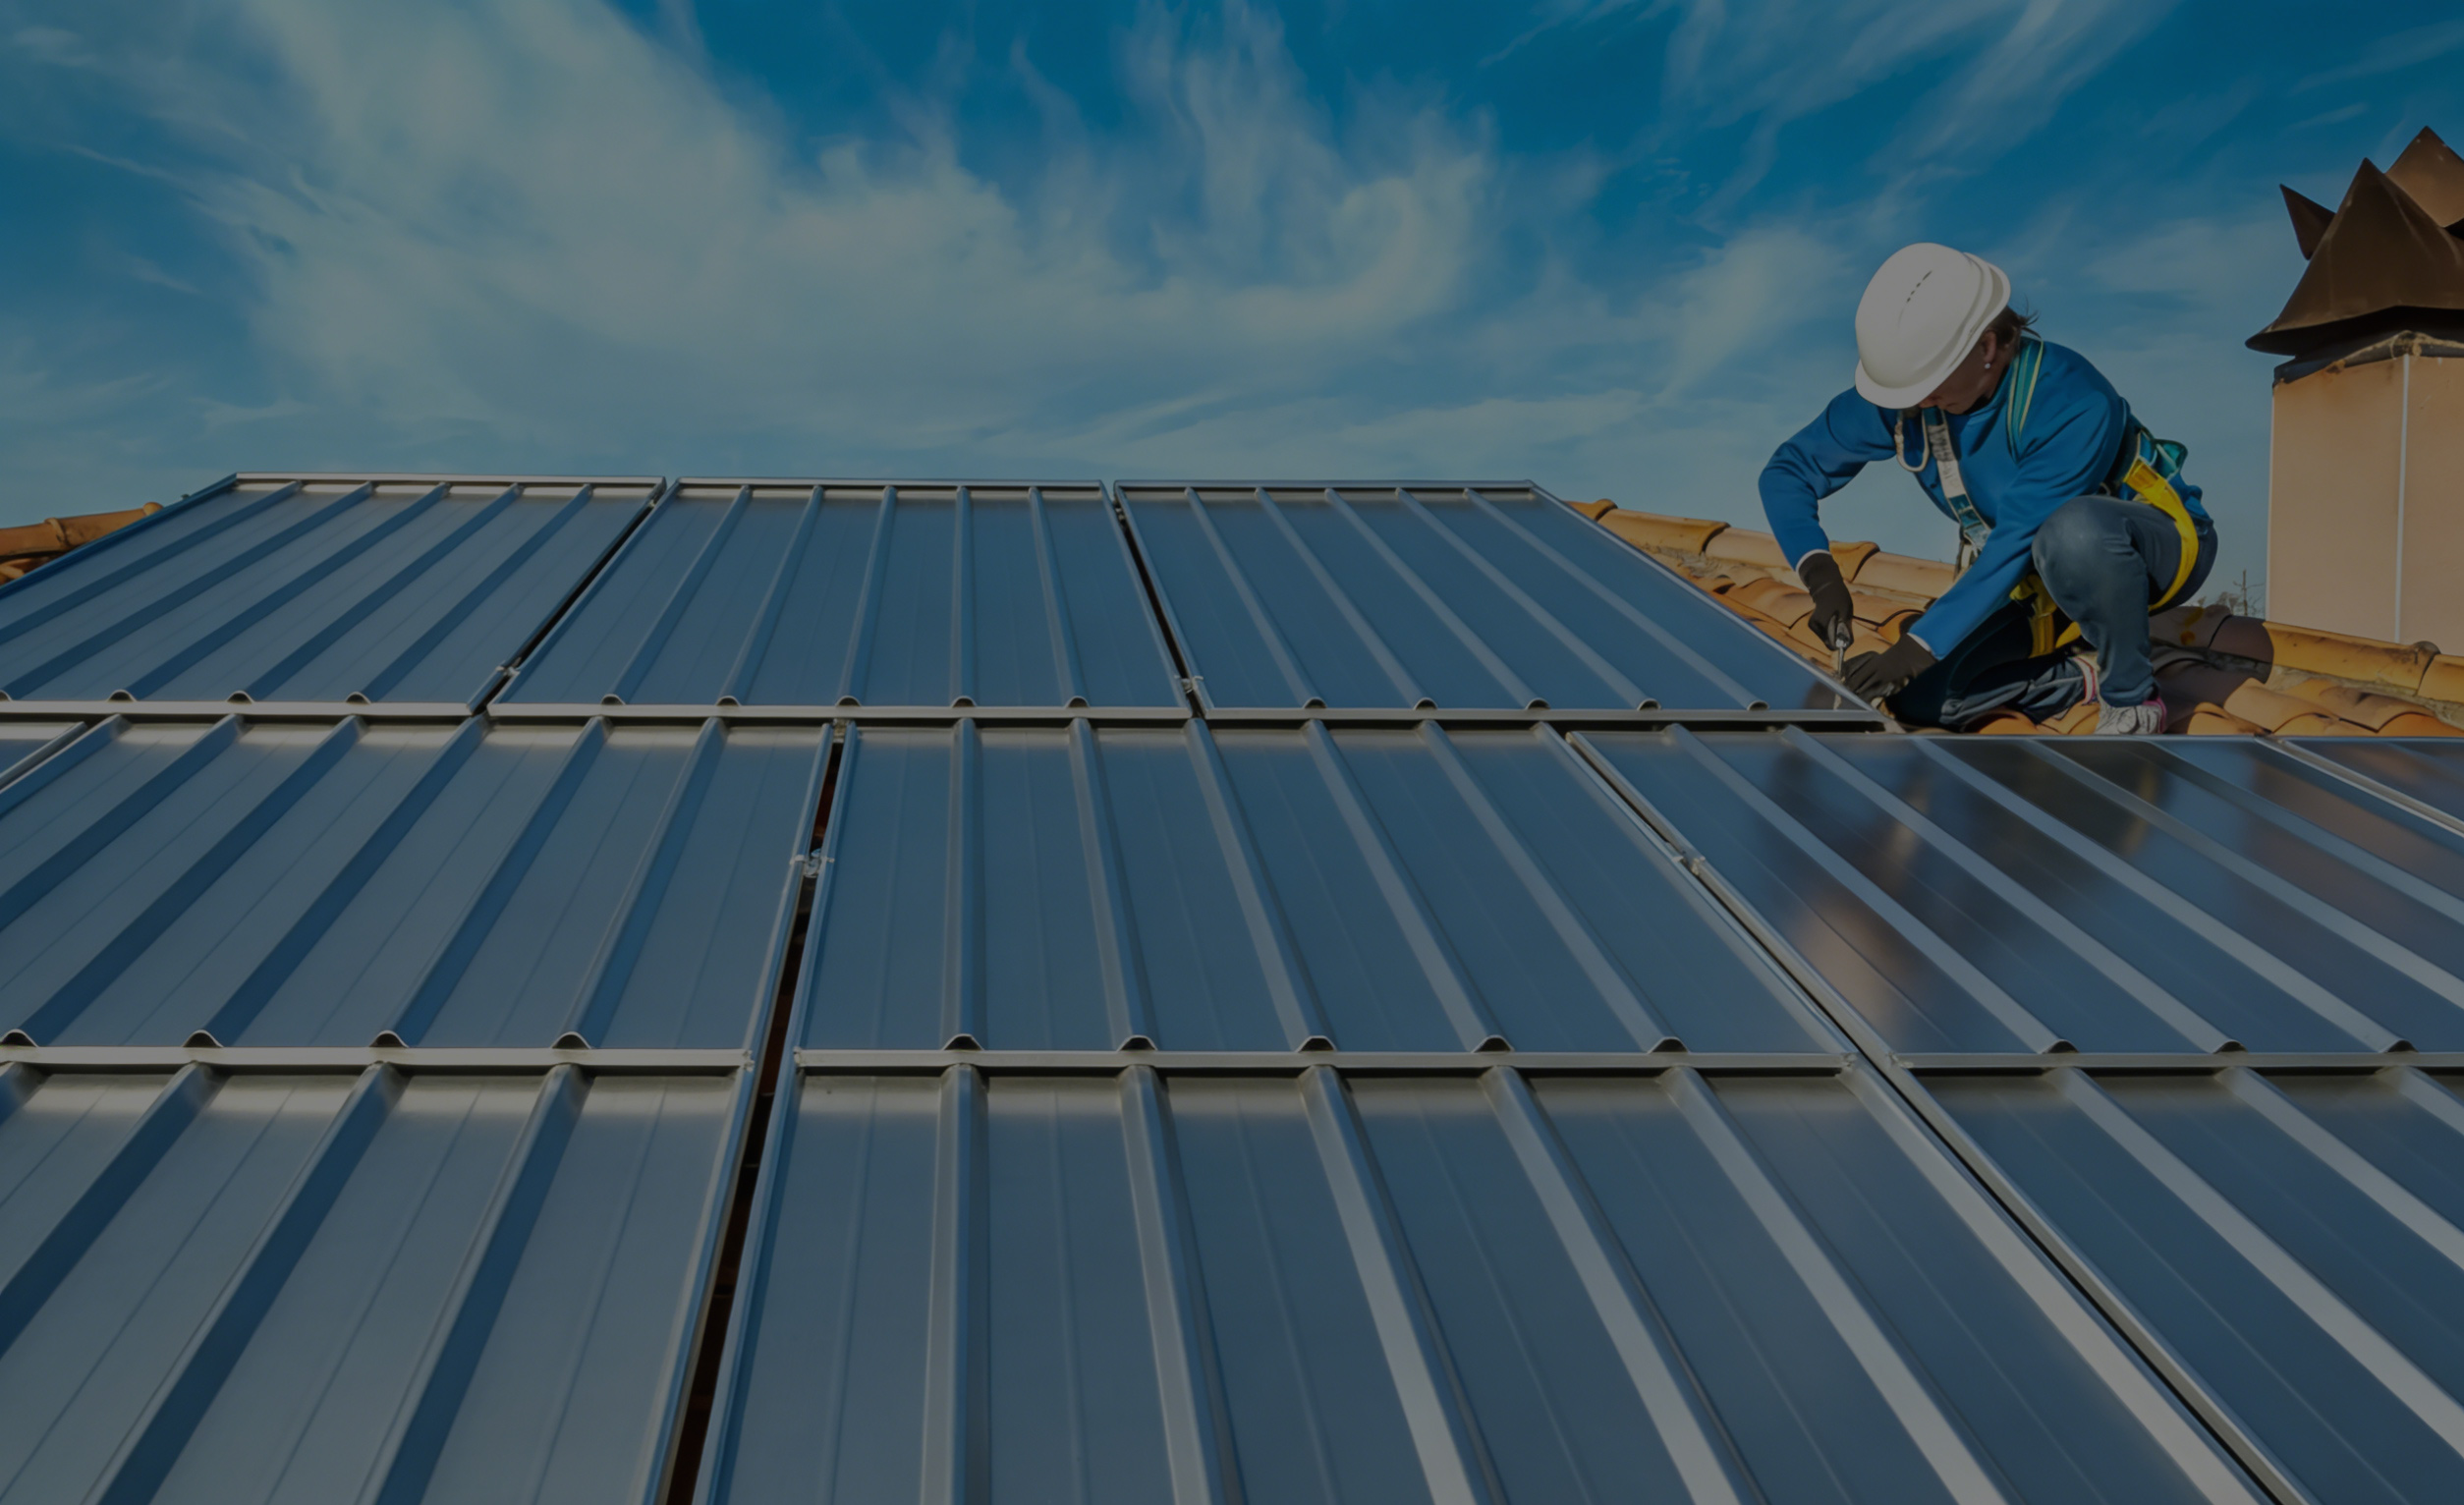
TEK 4: ५.० मिमी (१०-१२ गेज) पर्यंतच्या स्टीलमध्ये प्रवेश करते. औद्योगिक इमारती, सौर पॅनेल आणि जास्त वाऱ्याच्या क्षेत्रांमधील जड स्ट्रक्चरल स्टीलसाठी आवश्यक.
TEK 5: 12.5 मिमी पर्यंतच्या स्टीलसाठी—व्यावसायिक स्ट्रक्चरल फ्रेमिंग, आय-बीम जोडणी आणि हेवी इंजिनिअरिंग अनुप्रयोग.
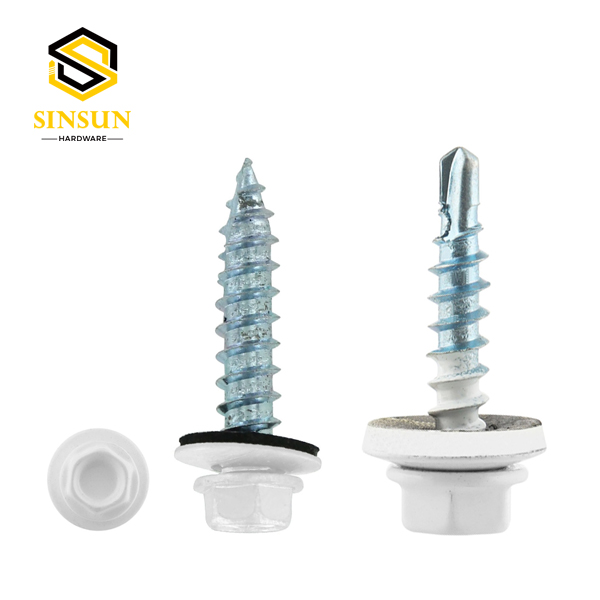
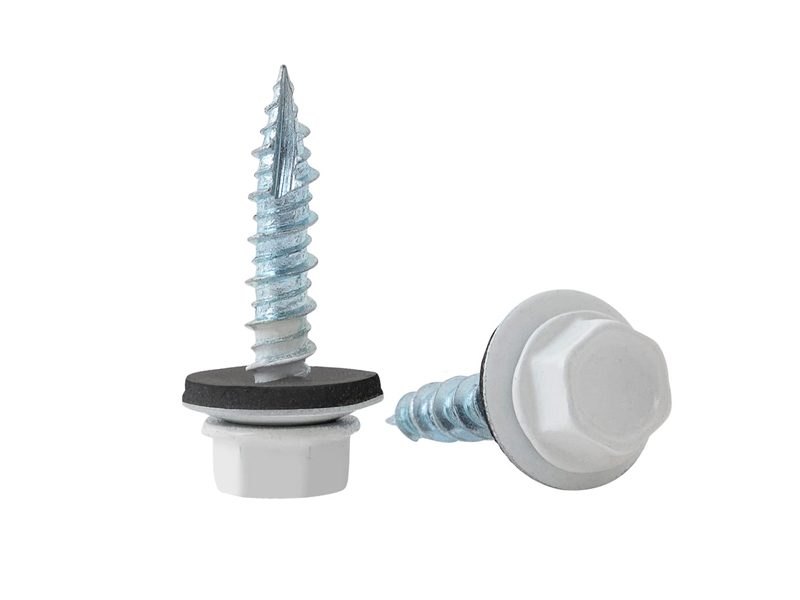
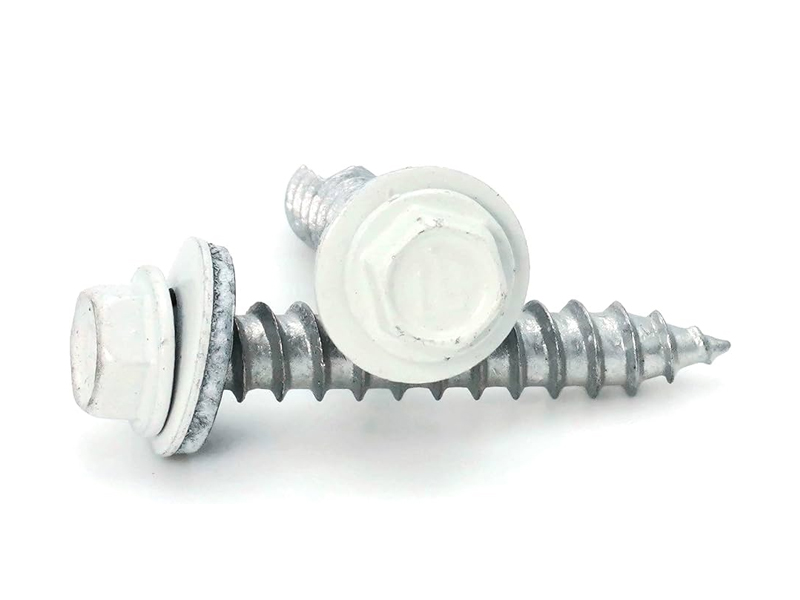
प्रकार १७ – लाकडासाठी टोकदार बिंदूच्याच्या
लाकडी पर्लिन्स, लाकडी राफ्टर्स पण प्लायवुड डेकिंगला घट्ट करण्यासाठी, TEK ड्रिल पॉइंटऐवजी टोकदार टाईप १७ स्क्रू वापरा. टाईप १७ च्या टोकाला एक खाच असते, जी स्क्रू पुढे सरकताना लाकडाच्या तंतूंना स्पर्श होऊ देत नाही, ज्यामुळे लाकूड फाटणे टळते आणि स्क्रू वेगाने आत शिरतो. निर्धारित पुल-आउट मूल्यांसाठी, स्क्रूचा किमान २५ मिमी (१ इंच) लांबीचा थ्रेडेड शँक भरीव लाकडात रुतलेला असणे आवश्यक आहे.
ईपीडीएम वॉशर सीटिंग – गळतीचे सर्वात सामान्य कारण
धातूच्या छताची गळती क्वचितच पॅनेलमधूनच सुरू होते. वॉशर योग्यरित्या बसवलेले नसल्यामुळे या समस्या उद्भवतात. EPDM वॉशर पॅनेलच्या पृष्ठभागाला स्पर्श करेपर्यंत आणि षटकोनी डोक्याभोवती (हेक्स हेड) किंचित दाबला जाईपर्यंत स्क्रू फिरवा. तुम्हाला वॉशर किंचित चपटा झालेला दिसेल, परंतु षटकोनी डोक्याच्या कडेने रबर बाहेर आलेला दिसणार नाही. जर रबर डोक्याच्या पुढे बाहेर डोकावत असेल, तर तुम्ही स्क्रू जास्त घट्ट फिरवला आहे आणि तो वॉशर त्याची लवचिकता गमावेल व अखेरीस त्याला तडा जाईल आणि पाण्याची गळती होईल. वॉशर दाबला न गेल्यास, पाणी सीलच्या भोवती पसरू शकते. नेहमी योग्य ठिकाणी स्क्रू फिरवण्यासाठी, मध्यम क्लच टेन्शन असलेल्या स्क्रू गनवर मॅग्नेटिक हेक्स ड्रायव्हर वापरा. या कामासाठी इम्पॅक्ट ड्रायव्हर वापरू नका.
शिफारस केलेला स्थापनेचा वेग.
लाकडासाठी: ८००–१,००० आरपीएम. कमी गतीमुळे लाकूड फाटणे टळते आणि टाइप १७ पॉइंटला लाकडाचे तंतू स्वच्छपणे कापता येतात.
हलक्या स्टीलच्या पट्ट्यांमध्ये: 1,800-2,000 RPM [17†L4-L7] वर ड्राइव्ह करा.
जाड स्टील पर्लिन्समध्ये (३ मिमी+) ड्रिलिंग करताना १,८००-२,००० RPM पेक्षा जास्त वेग ठेवू नका. यापेक्षा जास्त वेग ठेवल्यास उष्णता निर्माण होऊन TEK पॉइंट्स जळून जातील. ॲडजस्टेबल क्लच असलेली सामान्य स्क्रू गन वापरा, इम्पॅक्ट ड्रायव्हर वापरू नका.
त्वरित दरपत्रक मिळवा